海口五金贸易中工具刃具选型要点与施工效率提升指南
在海南自贸港建设加速推进的背景下,海口地区的建筑、制造及维修行业对五金工具的需求持续攀升。作为深耕海口贸易领域多年的从业者,我们注意到许多施工团队在工具刃具选型上仍存在明显误区——要么一味追求低价导致频繁更换影响工期,要么盲目选择高硬度材质却忽略了实际工况。这些痛点直接拉低了施工效率,增加了综合成本。
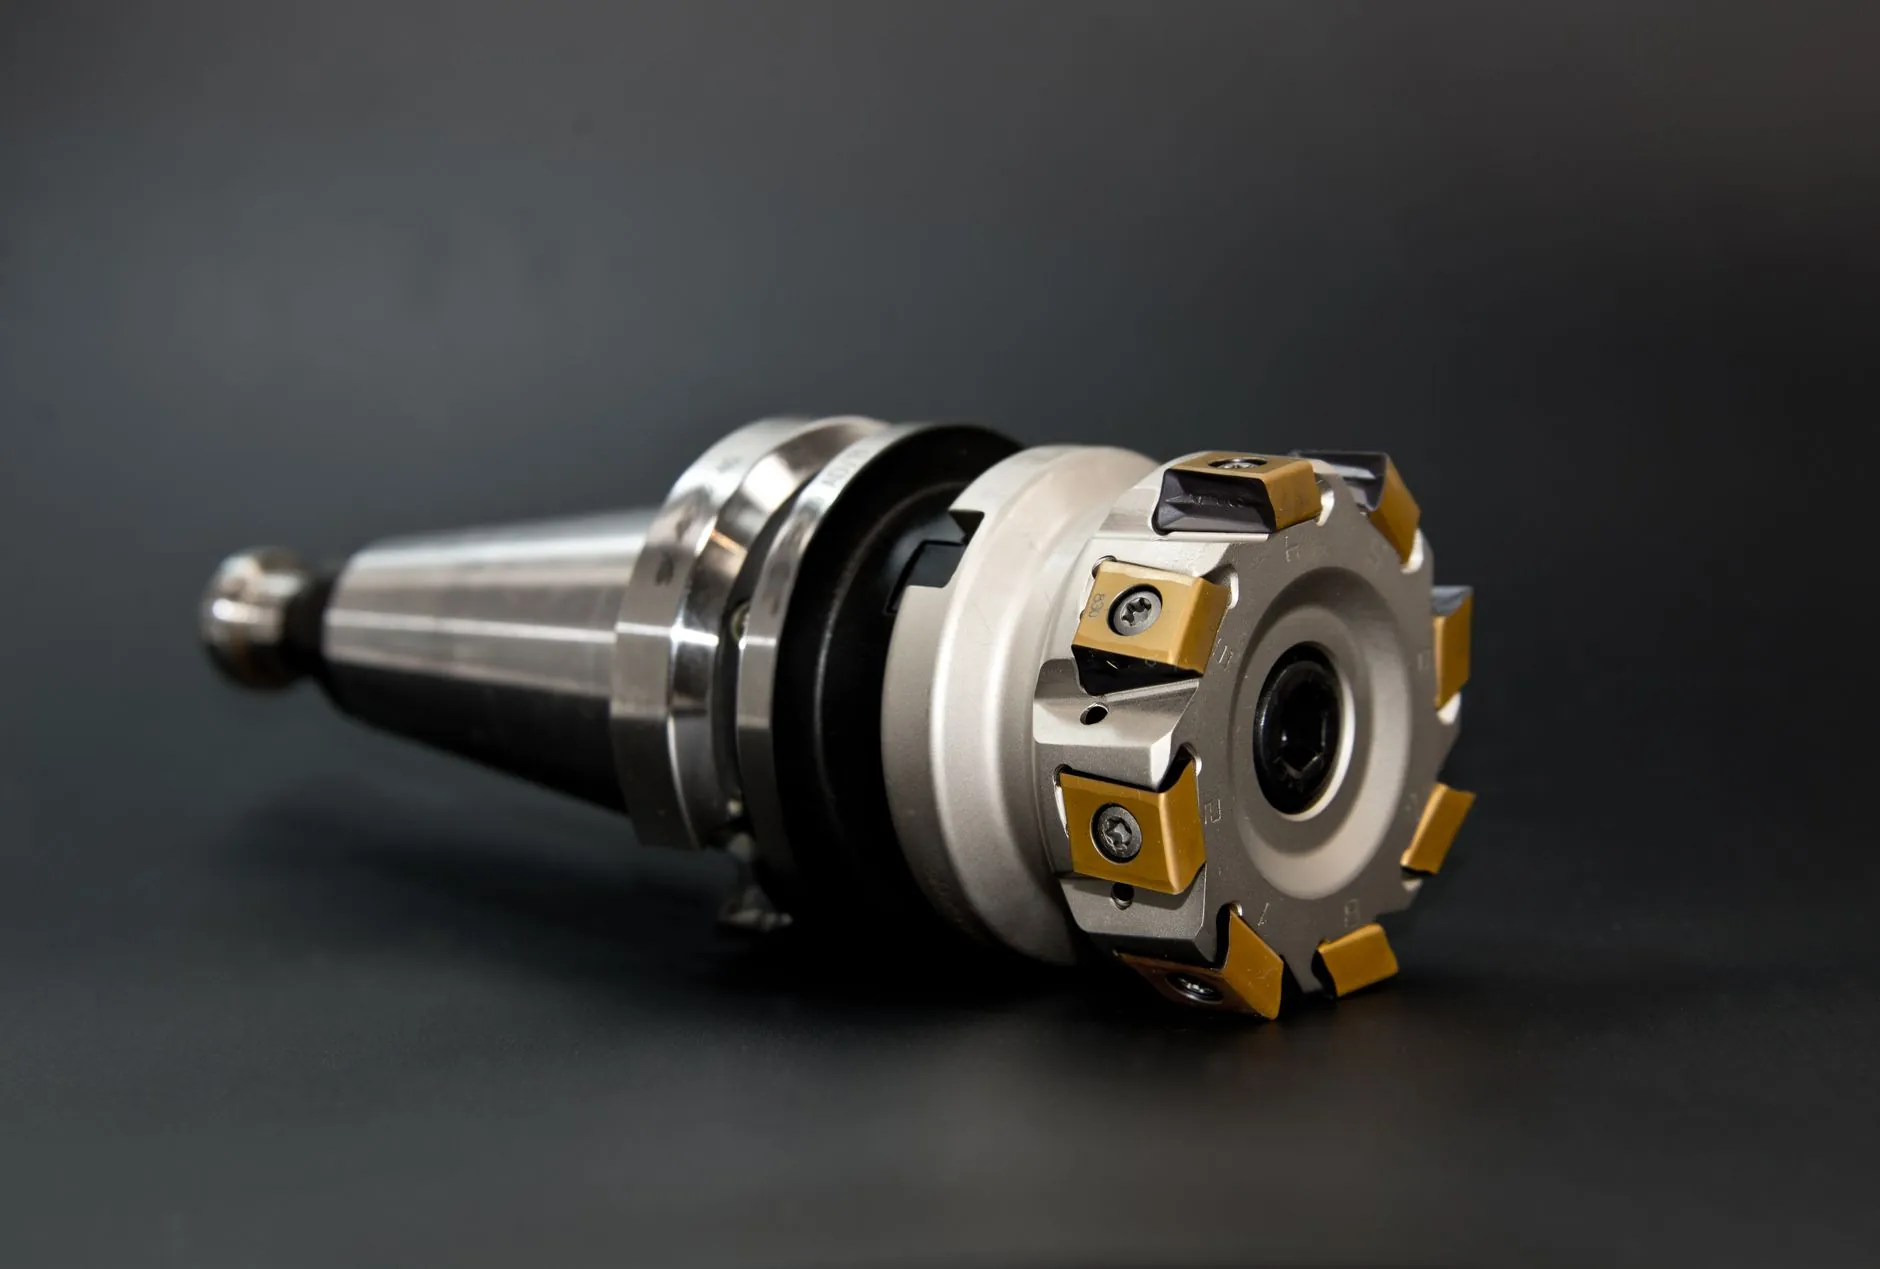
问题的核心在于:五金贸易中流通的工具刃具品类繁多,从高速钢(HSS)钻头到硬质合金锯片,从金刚石磨轮到涂层铣刀,每一类都有其特定的适用场景。许多采购人员缺乏对材料硬度、切削速度、冷却方式等关键参数的匹配意识。例如,在加工普通碳钢时选用未经涂层的普通钻头,切削速度仅能维持在20-30米/分钟,而选用含钴高速钢或TiAlN涂层钻头后,切削速度可提升至60-80米/分钟,同时刀具寿命延长3倍以上。
如何科学选型以提升效率
在五金交电的采购清单中,工具刃具的选型应遵循「以工况定材质,以材质定参数」的原则。首先,明确被加工材料的硬度等级:
- 加工普通钢件(如Q235、45#钢):优选高速钢或TiN涂层工具,性价比最高
- 加工不锈钢或铸铁:必须使用含钴高速钢或硬质合金,避免崩刃
- 加工铝合金或铜材:选择大前角、抛光排屑槽的专用刃具,防止积屑瘤
其次,关注切削三要素(线速度、进给量、切深)的匹配。以直径10mm的麻花钻为例,加工45#钢时推荐转速为800-1000转/分钟,进给量0.1-0.15mm/转;若加工不锈钢,转速需降至500-700转/分钟,进给量减半。这些数据并非凭空而来,而是海口贸易中大量现场测试积累的经验。
施工效率提升的实战策略
除了选型,使用方式同样决定效率。我们在服务中发现,许多工地仍在使用手工刃磨的钻头,其顶角、横刃修磨不均匀,导致切削力增大、孔位偏差。建议推广使用数控磨尖机或预磨标准刃具,可将钻孔定位精度控制在0.1mm以内。同时,工具刃具的冷却润滑不可忽视——采用MQL(微量润滑)技术,相比传统浇注冷却,可降低切削温度15-20%,提升刀具寿命30%以上。
从管理角度,建议施工方建立工具台账,记录每把刃具的使用时长、加工材质及更换原因。通过数据分析,可以精准识别哪类刃具在特定工况下表现最优。例如,某建筑公司在使用我们推荐的硬质合金钻头后,在C40混凝土中钻孔效率提升了40%,单孔成本下降0.8元。这种精细化管控正是五金贸易向服务型转型的关键。
未来的海口五金市场,竞争焦点将从单纯的价格战转向技术赋能。作为海口贸易领域的专业服务商,我们持续关注新材料、新涂层工艺(如DLC类金刚石涂层)在工具刃具上的应用。对于施工方而言,投资优质刃具看似单次成本更高,但综合考量寿命、效率、废品率后,其总成本反而更低。记住:选对一把刀,胜过十把刀。