海口甘铵五金工具刃具型号参数对比与选购分析
在海口工业领域,许多采购人员面对琳琅满目的五金工具刃具时,往往会陷入一个共同的困惑:明明规格相近,为什么实际加工效果和寿命差距如此之大?这个问题看似简单,却直指五金贸易中选型环节的痛点——缺乏对材质、涂层和几何参数的深度理解。
作为扎根海口贸易市场多年的专业企业,海口甘铵五金有限责任公司深知这一困境。我们经手的五金交电产品中,工具刃具的损耗与更换频率直接决定了客户的生产成本。当前行业现状是,不少用户只关注价格,忽略了刃具的硬度、耐磨性以及与被加工材料的匹配度。以常见的硬质合金铣刀为例,同样标注为“钨钢”,其钴含量从6%到12%不等,这直接影响了刀具的韧性与耐热性。
核心技术参数:决定刃具性能的“隐形基因”
在五金贸易的技术链路中,刃具的核心参数可以拆解为几个关键维度:基体材质、涂层工艺与刃口几何角度。例如,针对不锈钢加工,我们推荐采用含钴量较高(10%-12%)的基体,搭配AlTiN(氮铝钛)涂层,这种组合在高温下仍能保持硬度,防止积屑瘤的产生。而加工铝合金时,则更适合采用大前角(15°-20°)设计,以减少切削阻力。
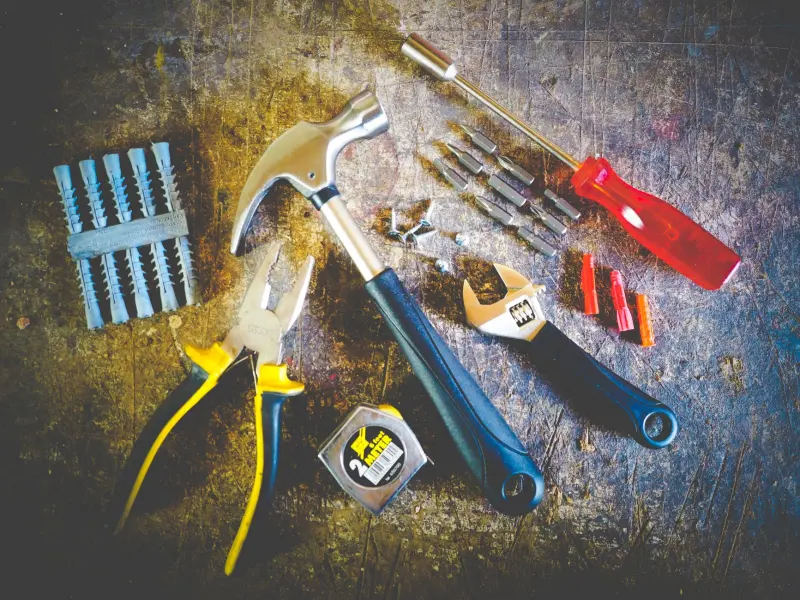
为了帮助客户直观对比,我们整理了一套选型逻辑:
- 硬质合金铣刀:适用于高硬度钢件(HRC45以上),推荐TiSiN涂层,使用寿命提升30%以上;
- 高速钢钻头:适合普通碳钢或铸铁,性价比高,但转速不宜超过3000rpm;
- 金刚石刀具:专用于有色金属与复合材料,硬度极高,但脆性大,需避免冲击负载。
选型指南:从工况反推参数,避免“一刀切”
实际采购中,很多工程师会忽略一个细节:机床的主轴跳动量。如果机床精度在0.01mm以上,采用高精度刃具反而会因振动导致崩刃。因此,我们在海口贸易中反复强调“工况优先”原则。例如,对于普通铣床加工45号钢,推荐使用4刃硬质合金平底铣刀,刃径10mm,螺旋角30°,线速度控制在80-120m/min之间。这个参数组合能平衡排屑效率与加工表面质量。
此外,五金交电领域中的冷却方式也影响着刃具寿命。采用油雾冷却比水基冷却能减少60%的热应力裂纹风险,这在高速加工中尤为关键。海口甘铵五金有限责任公司建议客户在批量采购前,先进行小批量的切削测试,记录刃口磨损量与加工件数的比值,从而建立自己的数据库。
应用前景:从单一工具到整体解决方案
随着海口本地制造业向精密加工转型,单纯的工具刃具销售已无法满足客户需求。未来的趋势是“参数定制化”与“寿命预测服务”。例如,我们正与部分模具厂合作,通过分析其数控机床的振动频谱,反向优化刃具的刃口钝圆半径,使单次刃磨后的加工效率提升15%。
对于采购经理而言,与其在低价与高价间反复权衡,不如建立一套基于单件成本(CPP)的评估模型:将刃具价格、更换频率、停机工时全部纳入计算。你会发现,一支售价120元的优质钻头,其单孔成本可能仅为8分钱,而一支50元的普通钻头,却因频繁换刀导致成本飙升至1毛2。这就是专业五金贸易带来的隐形价值。