海口五金贸易企业工具刃具选型指南与质量判断要点
在海南自贸港建设加速推进的背景下,海口地区的制造业与船舶修造业对工具刃具的需求正从“能用就行”转向“精度与寿命并重”。然而,多数采购方在五金贸易市场选购时,仍习惯性关注价格与外观,对刃具的材质牌号、涂层工艺及失效模式缺乏系统判断,导致加工成本居高不下。
选型失当的根源:只买“刀具”,不买“工艺参数”
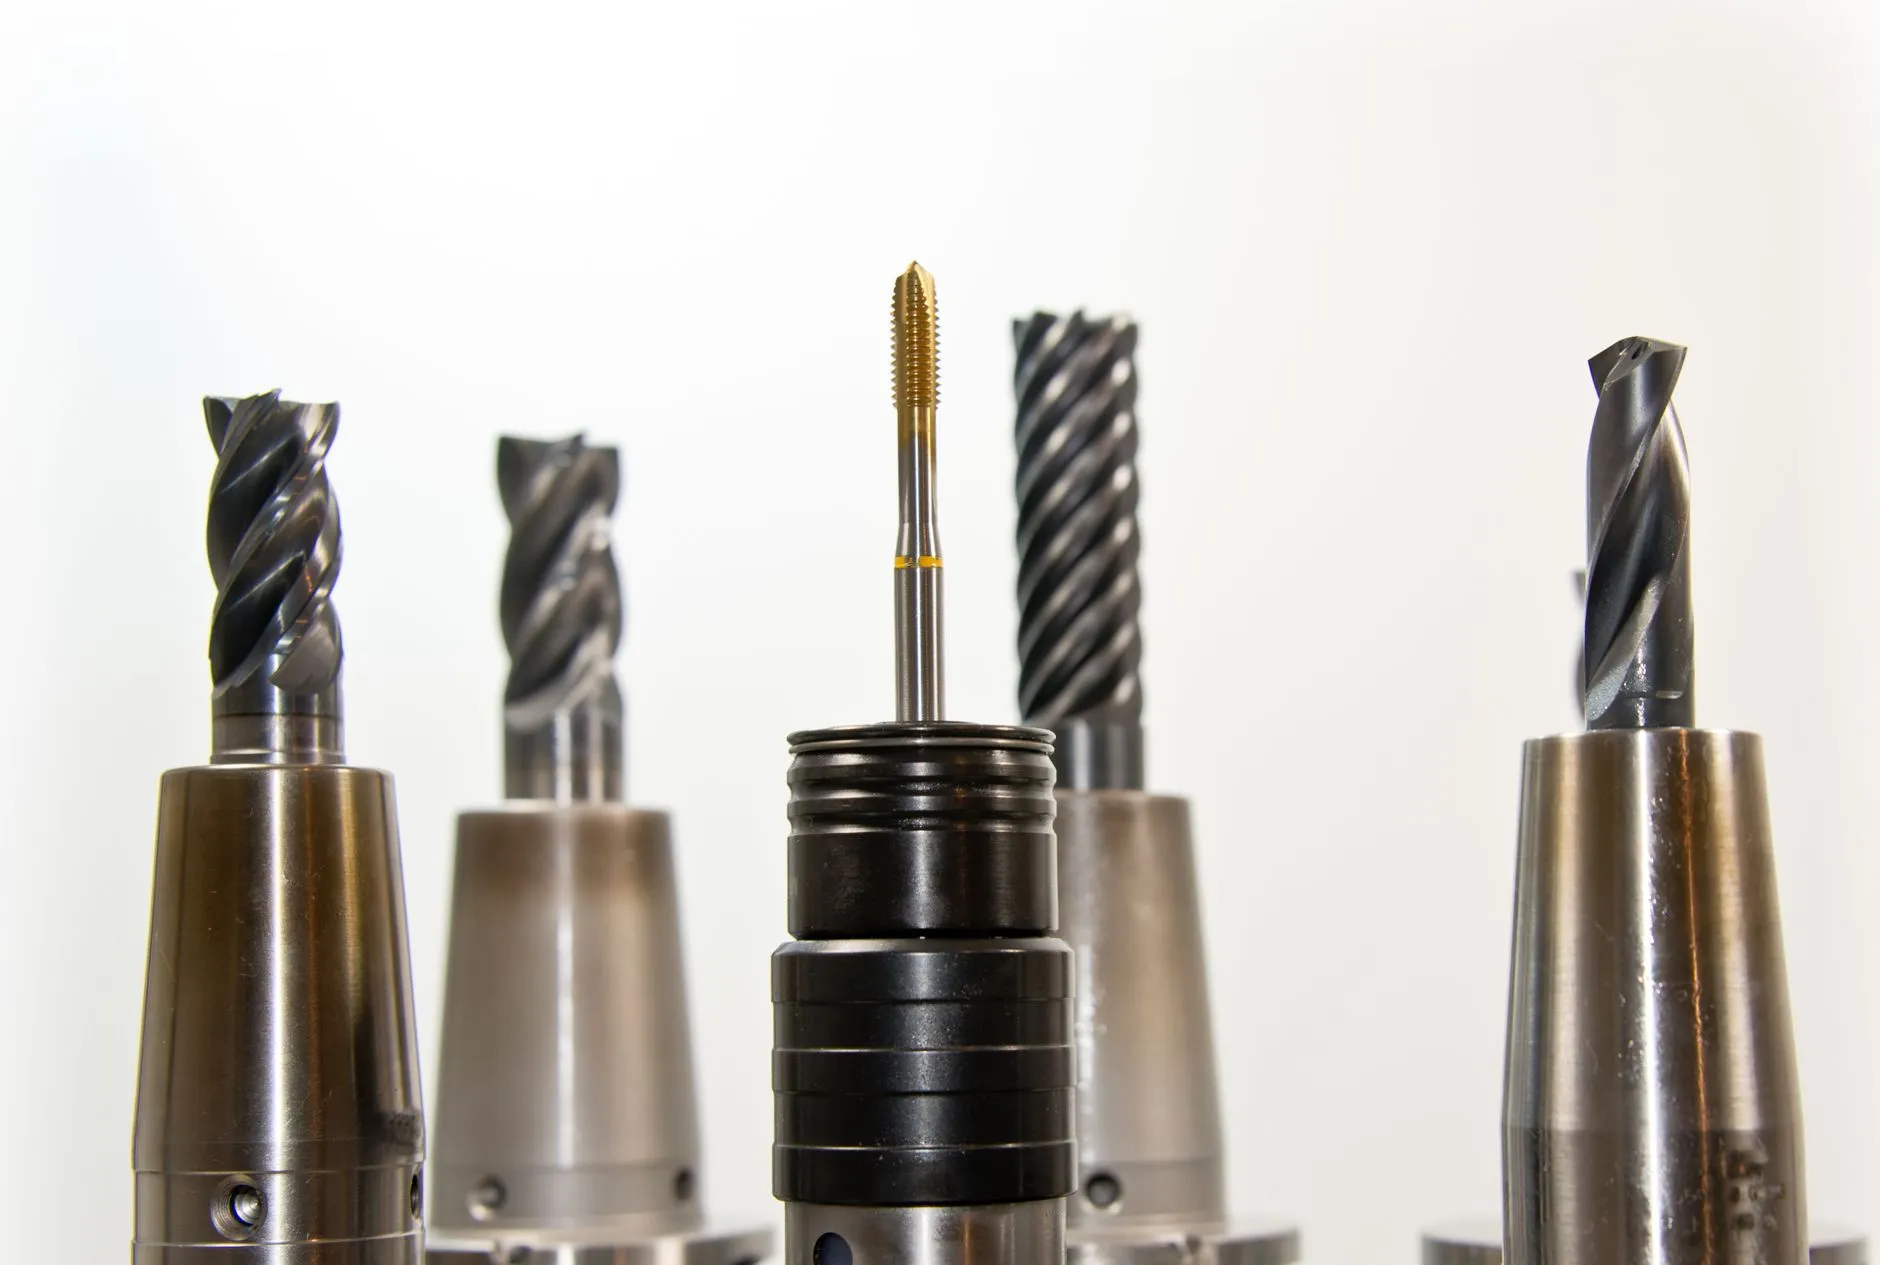
工具刃具的失效,往往并非刃口自然磨损,而是选型逻辑与加工工况错配。例如,加工304不锈钢时若选用普通高速钢(HSS)钻头,切削温度会迅速突破600℃,导致刃口塑性变形;而换成含钴M35材质的麻花钻,在同等线速度下寿命可提升3-5倍。这正是海口贸易环节中,经销商与终端用户最易忽略的“材质-工况”匹配关系。
更深层的误区在于,许多五金交电采购清单只标注了“钻头φ8.5”或“车刀片C型”,却未明确加工材料硬度、机床刚性及冷却方式。刃具的基体硬度(如硬质合金的HRA 90-93)、刃口钝圆半径(新刀通常0.005-0.015mm)以及涂层类型(TiAlN vs TiN),直接决定了其在断续切削或高温环境下的表现——这些参数,恰恰是专业选型的核心依据。
技术解析:从微观结构判断刃具品质
真正的品质差异隐藏在微观层面。优质硬质合金刀片内部钴相分布均匀,孔隙率低于A级标准(≤0.2%),而劣质产品常出现微孔聚集,导致刃口微崩。判断方法并不复杂:将刀片置于强光下观察截面,若出现明显反光颗粒不均匀,即为偏析迹象;另一种实用手段是用放大镜观察刃口直线度——**合格刃具的刃口在20倍放大下应呈连续光滑直线,无锯齿状缺口**。
对于高速钢刃具,磁粉探伤虽有破坏性,但可通过火花鉴别快速区分牌号:M2钢火花呈亮红色分叉较多,而含钴M35火花根部暗红、分叉密集。海口贸易实践中,建议采购方携带便携式硬度计(里氏法),抽检HRC值偏差超过±1.5度的批次即整批退货,这是成本最低的质量过滤手段。
对比分析:常见涂层技术的适用边界
目前市面主流刃具涂层各有局限。TiN(金色)摩擦系数低,适合普通钢件连续切削,但耐热性仅450℃;TiAlN(蓝灰色)铝含量高,抗氧化温度达800℃,用于干切削或铸铁加工效果更佳;而AlCrN涂层在抗粘接磨损上优势明显,却对刃口锋利度要求苛刻。**若您的产线以不锈钢攻丝为主,优先选择TiCN涂层(硬度Hv 3000+)**;若是铝合金高速铣削,则无涂层或DLC类金刚石涂层反而减少积屑瘤风险。
- 粗加工重负荷工况:优先韧性好的CVD涂层刀片(厚度6-12μm)
- 精加工高光洁度需求:选用PVD涂层刃具(厚度2-4μm,刃口更锐利)
- 频繁换刀的小批量生产:放弃高成本复合涂层,回归性价比优异的TiAlN即可
海口地域性建议:湿度与盐雾环境下的防护
海口地处高湿高盐雾环境,刃具储存的锈蚀风险常被低估。未涂防锈油的PCD刀具在相对湿度80%环境下,48小时即可出现点蚀斑,直接破坏焊接强度。我们建议,**五金贸易环节的仓储需维持相对湿度低于60%,并使用气相防锈袋(VCI)包装刃具**,而非普通PE膜。对于长期库存的硬质合金铣刀,每三个月旋转料架角度,避免刃口与金属货架直接接触产生电化学腐蚀。
从采购策略看,建议海口地区的五金交电用户建立“小批量多批次”补货机制,避免因台风季物流中断而囤积过期刃具。同时,对供应商的检验报告(材质证书、涂层厚度记录)需做到批批追溯——真正的专业贸易伙伴,会主动提供每批次刃具的硬度波动曲线及断口分析图谱,而非仅附一份模糊的出厂合格单。
工具刃具选型本质是工程决策,而非简单买卖。在海口贸易市场日益透明的今天,掌握上述判断要点,意味着您的每次采购都能将报废率降低至少15%,而这一点点进步,在批量加工中即为可观的利润空间。下次采购前,不妨带着工况参数表与放大镜,用技术语言与供应商对话。