海口五金交电贸易中工具刃具选型与维护实用指南
海口作为华南地区重要的五金交电集散地,贸易流通量大,工具刃具的选型与维护一直是采购方和终端用户关注的焦点。海口甘铵五金有限责任公司深耕本地市场多年,结合一线反馈,今天聊聊工具刃具选型中容易被忽视的硬指标,以及维护上的实用门道。
选型先看材质与工况匹配,别只看硬度
很多客户在五金贸易采购中,习惯性追求“越硬越好”,这其实是个误区。刃具的硬度(HRC)与韧性(冲击吸收功)是一对矛盾体。比如,加工普通碳钢,高速钢(HSS)刃具(硬度HRC 62-64)性价比极高;但若涉及不锈钢或高温合金,就必须上硬质合金(硬度HRC 78-82)甚至涂层刀具。
**一个简单的选型逻辑:粗加工重切削,优先韧性;精加工高光洁度,优先硬度和涂层。** 在海口这种高温高湿环境下,刃具的防锈处理也直接影响寿命,建议优先选择表面有镀钛(TiN)或黑色氧化处理的型号。
实操方法:根据切削量反推刃具参数
具体操作时,别凭感觉。以铣刀为例,切深(ap)与切宽(ae)的比值超过1/3,就需要选用大螺旋角(40°-45°)的刃具,否则排屑不畅极易崩刃。钻头选型则看长径比,超过5倍径必须选用内冷钻,否则断屑和散热都跟不上,这在五金交电贸易的售后投诉中占比极高。
我们建议客户建立一张简单的“工件材料-推荐刃具材质-推荐线速度”对照表。例如:
- 普通Q235钢:HSS-Co(含钴高速钢),线速度20-25m/min
- 304不锈钢:硬质合金+TiAlN涂层,线速度8-12m/min
- 铝合金6061:无涂层硬质合金(大前角),线速度60-100m/min
维护的核心:刃口钝化比磨刀更重要
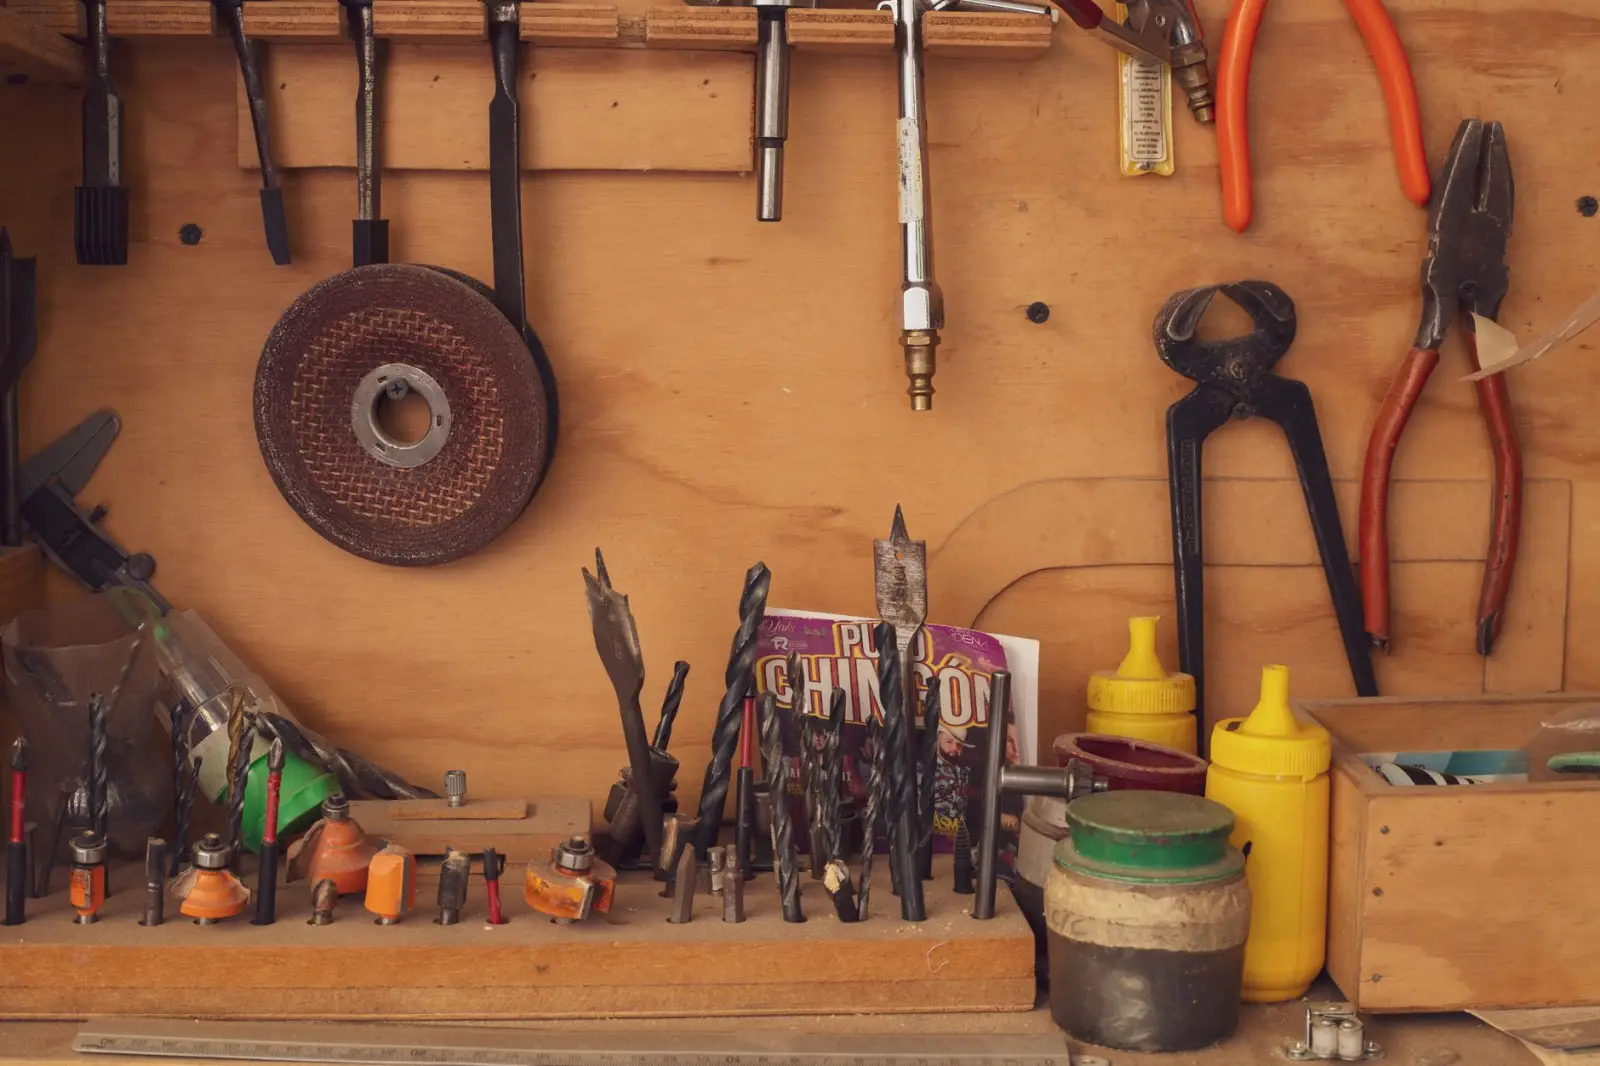
海口贸易环节中,工具刃具的存放和流转周期长,很多刃具不是用坏的,而是放坏的。潮湿气候下,刃口极易产生微观锈蚀,肉眼看不见,但切削力会陡增30%以上。所以日常维护的第一要务是清洁+防锈油膜覆盖,而非过度研磨。
实测数据显示,定期(每使用8小时后)进行刃口钝化处理(用油石轻拖2-3次),刃具寿命可延长2.3倍,而每次重磨会消耗掉刃具直径的0.5%-1%,可重磨次数有限。所以,维护的核心是“养刃”而非“磨刃”。
数据对比:正确维护 vs 放任不管
我们跟踪了海口本地两家机加工用户的半年数据:
- 正确维护组(每班次清洁上油,每周钝化一次):钻头平均钻孔数4200个,报废原因多为正常磨损。
- 放任组(使用后随意放置,不清洁不防锈):钻头平均钻孔数仅1350个,报废原因多为刃口锈蚀和崩裂。
工具刃具的选型与维护,看似是细枝末节,实则是控制综合成本的核心环节。海口甘铵五金有限责任公司在海口贸易业务中,始终强调“三分选型,七分维护”的理念。希望这篇指南能帮您在五金交电采购与使用中少走弯路,把钱花在刀刃上——这句话在这里,是字面意思,也是经营智慧。