海口五金贸易中工具刃具的选型与施工效率提升分析
在海口五金贸易的日常经营中,工具刃具的选型往往被低估。很多施工队习惯"一把刀具走天下",结果在加工不锈钢或高强度合金时频繁换刀,停机时间远超切削时间。真正影响施工效率的,不是刀具单价,而是单位切削长度成本与换刀停机损失之间的平衡。海口甘铵五金有限责任公司在服务本地五金交电客户的过程中发现,选型逻辑的差异能让同一工序的效率相差30%以上。
刃具选型的技术底层:材质匹配与切削参数
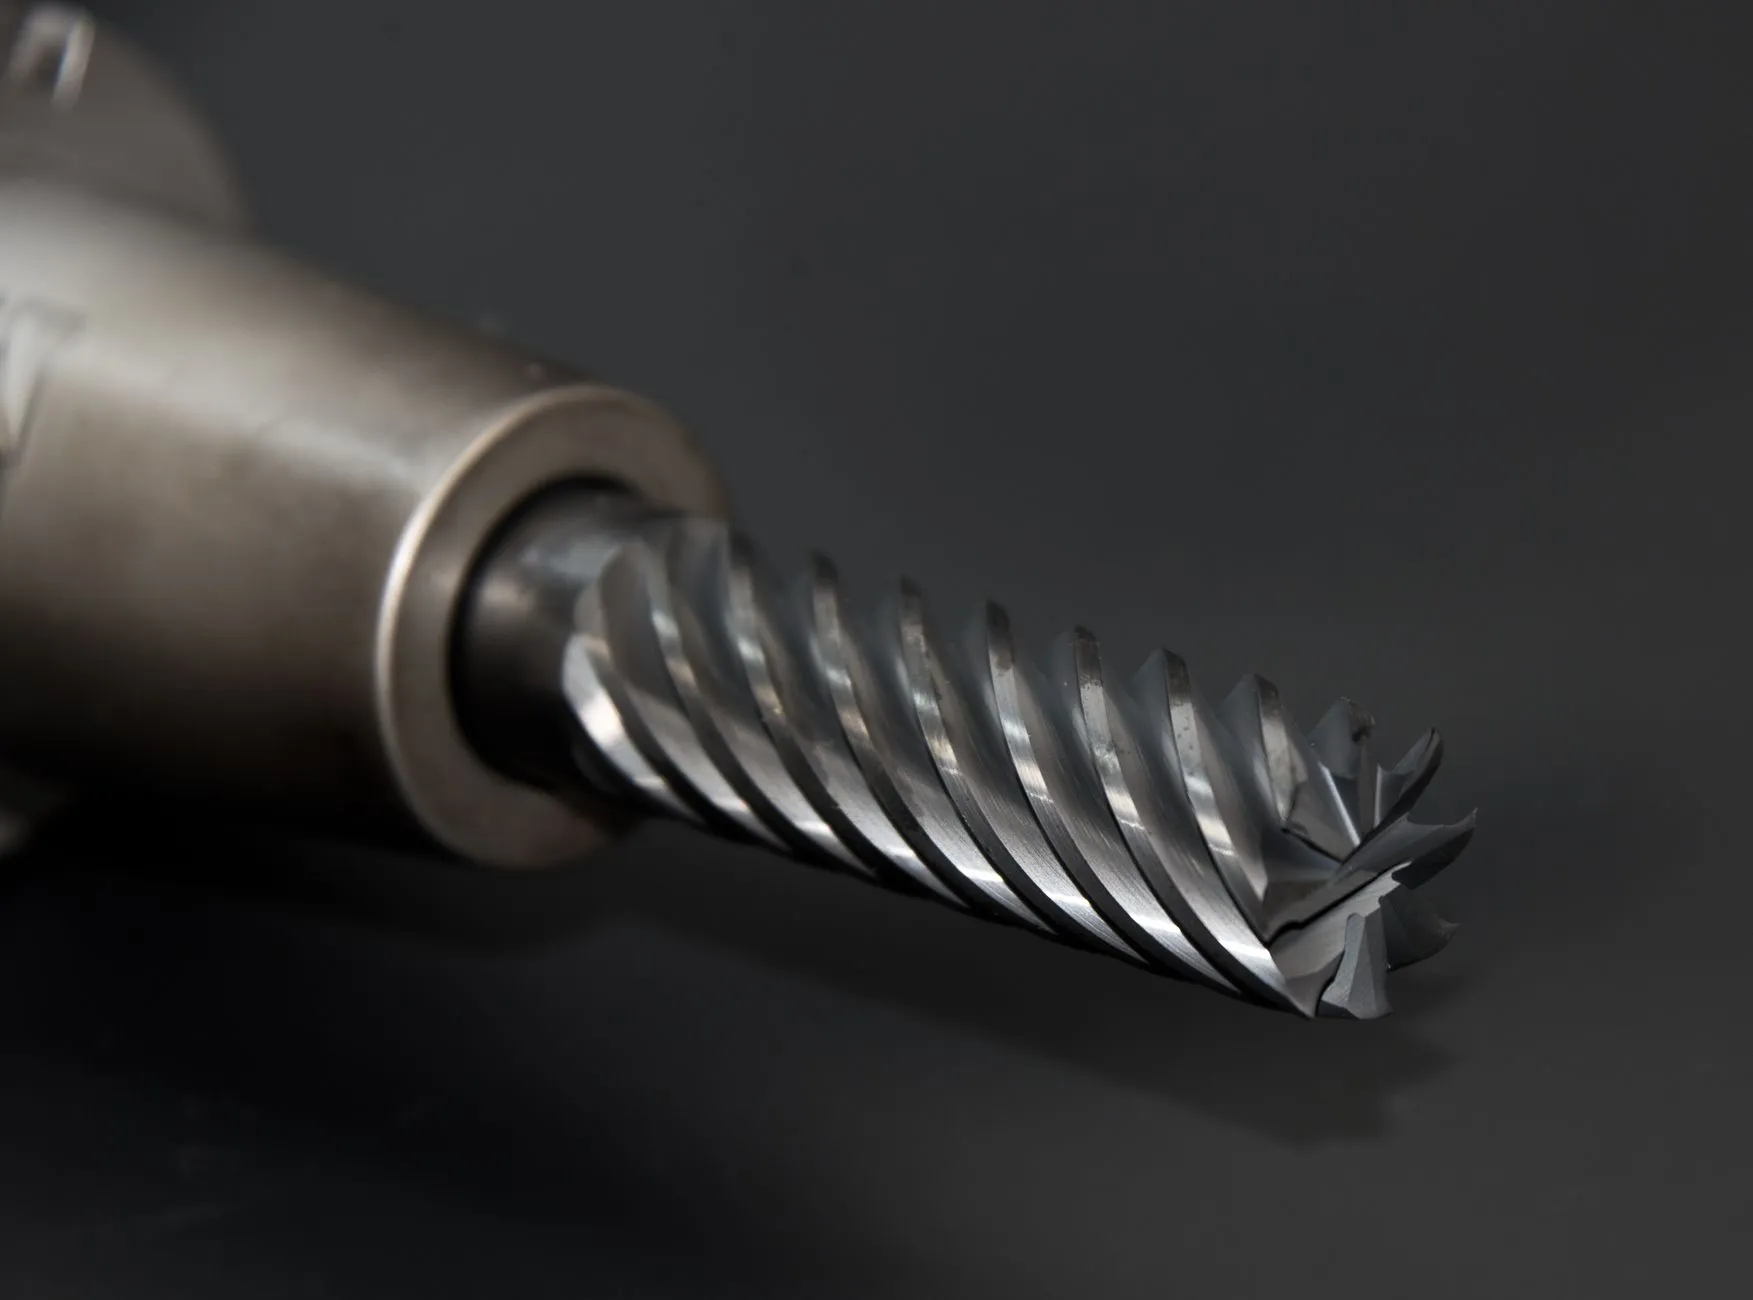
工具刃具的效率差异,根源在基体材料与涂层工艺的匹配度。以常见的麻花钻为例,HSS高速钢适合加工低碳钢和铝合金,但当材料硬度超过HRC30时,钴含量5%以上的含钴高速钢或硬质合金刃具才是合理选择。海口贸易中流通的刃具品牌繁杂,采购方需要关注三个核心参数:基体硬度、涂层耐温上限、刃口几何角度。例如TiAlN涂层可耐受800℃切削温度,适合干式切削;而TiN涂层在500℃以上会快速失效,更适用于有冷却液的条件。
切削三要素——线速度、进给量、切削深度——与刃具材质形成耦合关系。选型不当的直接后果是刃口早期磨损,操作工被迫降低进给量来"保刀",效率损失由此产生。
实操方法:从工况反推选型清单
海口本地的五金贸易客户以建筑安装、钢结构加工、设备维修为主,工况差异明显。建议按以下步骤建立选型对照:
- 确认被加工材料:碳钢、不锈钢、镀锌件还是铝合金,决定刃具基体与涂层方向
- 评估设备刚性:手电钻与台钻的刚性差异大,手持作业应选刃口钝化处理的刃具,降低崩刃风险
- 核算批量规模:单件维修用通用型刃具即可;批量加工则值得投入硬质合金或可换头刃具
- 匹配冷却条件:现场无冷却液供给时,优先选干切涂层系列
这套清单在海口五金交电的备货逻辑中同样适用——贸易商按工况组合备货,比按品牌堆SKU更能提升周转率。
效率数据对比:选型带来的真实差距
以M10不锈钢通孔加工为参照场景,两组方案的实测对比如下:
- 普通HSS麻花钻,转速600rpm、手动进给,单孔耗时约45秒,刃具寿命约30孔,需频繁换刀与刃磨
- 含钴高速钢+TiAlN涂层刃具,转速提升至900rpm、配合切削液,单孔耗时约22秒,寿命超过120孔
按每班8小时、200孔计算,方案二可减少换刀停机约40分钟,综合效率提升接近35%。这一差距在批量施工中会被进一步放大,也正是海口贸易中专业刃具供应商的价值所在。
工具刃具的选型本质是一道工程经济题:把刃具成本、停机成本、人工成本放在同一张表里核算,答案往往指向"单价更高但寿命更长"的方案。海口甘铵五金有限责任公司在五金贸易与五金交电供应中,持续为本地客户提供基于工况的刃具配置建议,帮助施工方把效率损失压缩到可控范围。选对一把刀,省下的是整条工序的时间。