海口五金贸易中工具刃具选型要点与施工效率提升方法
日期:2026-10-16
标签:五金贸易,五金交电,工具刃具,海口贸易
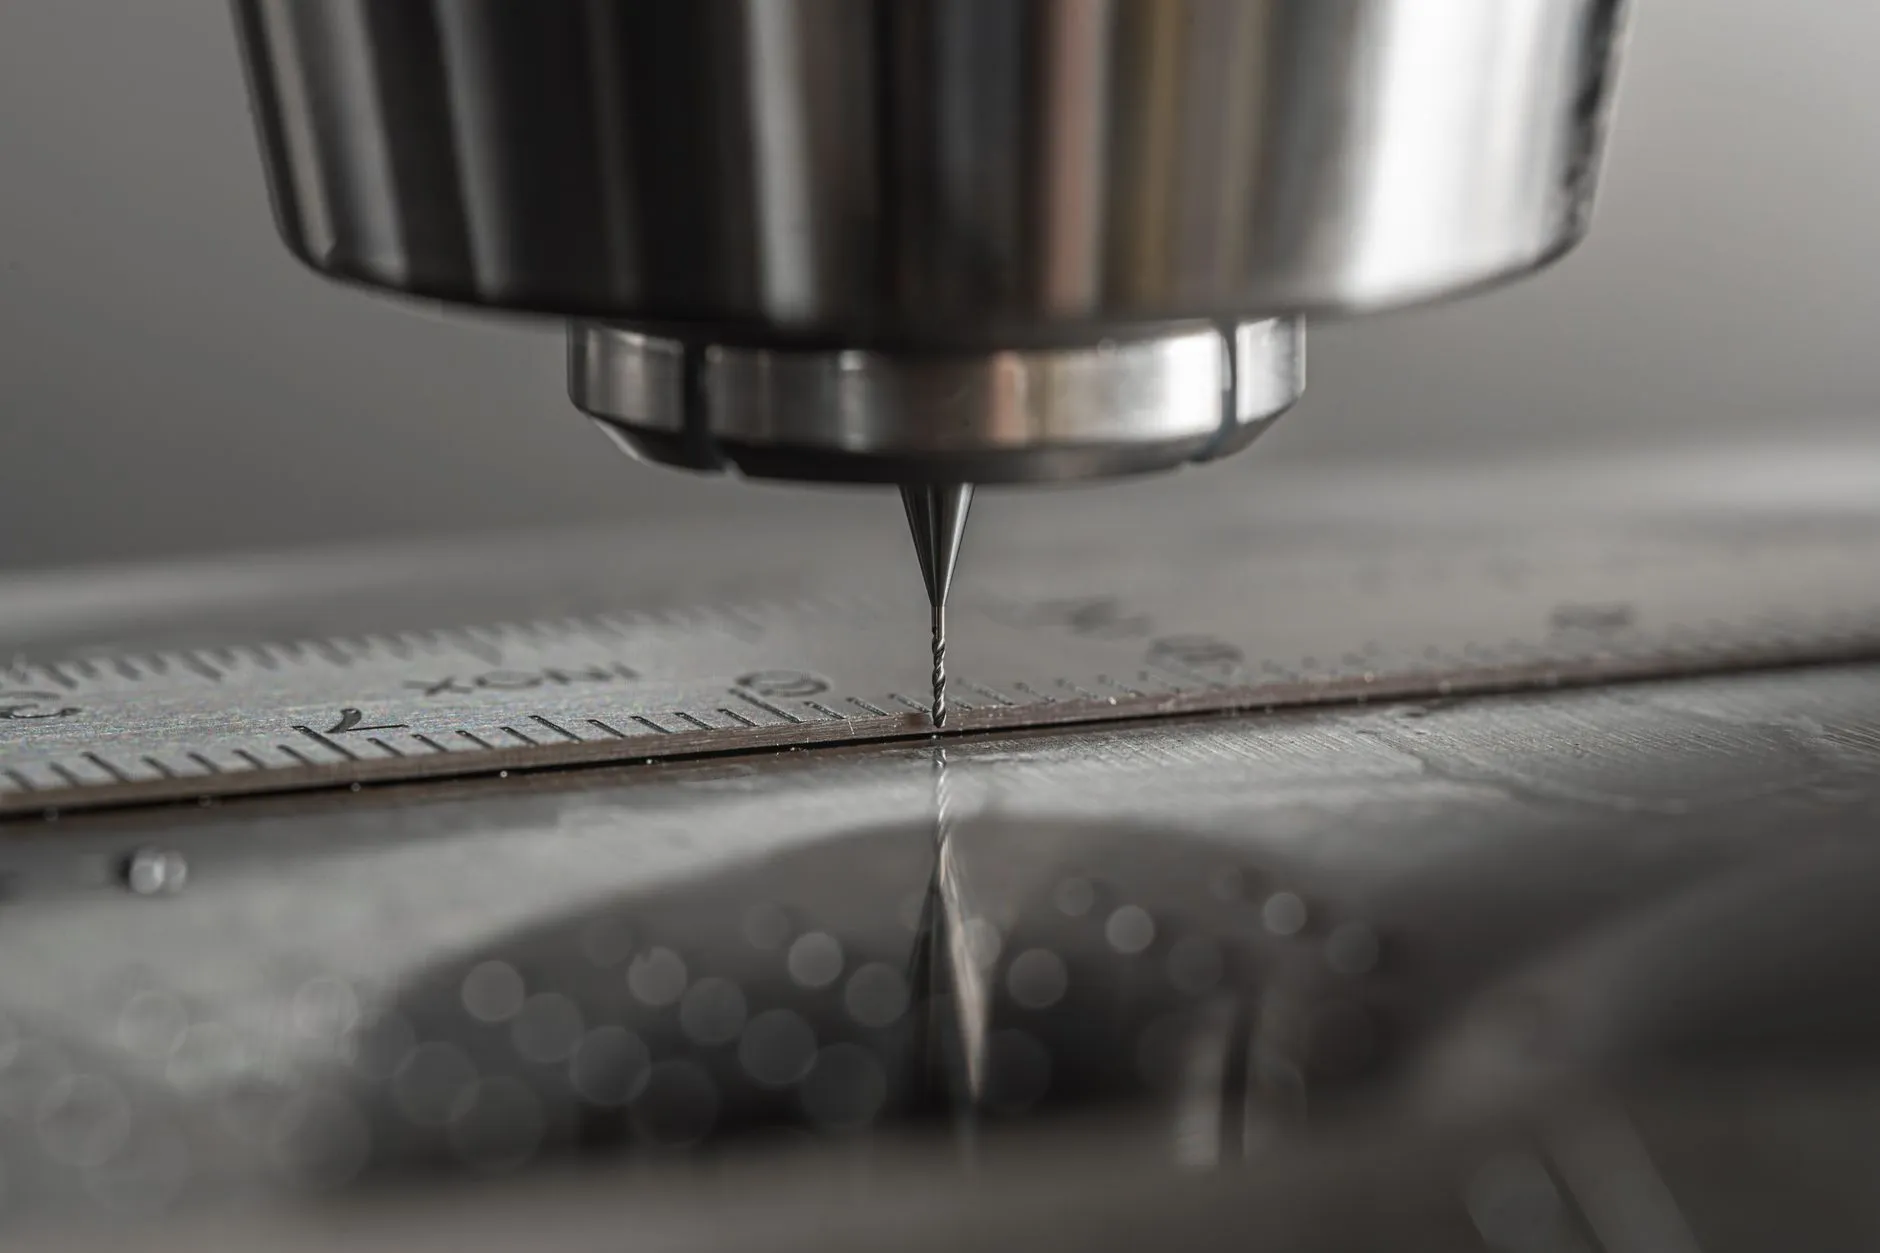
在海口五金贸易的日常询盘中,工具刃具的选型失误是导致施工效率低下的隐性成本之一。很多采购方习惯按价格排序,却忽略了材质与工况的匹配度——一把高速钢钻头在钻削不锈钢时,寿命可能不到含钴钻头的三分之一。这不仅是耗材成本问题,更直接影响工期。
工具刃具选型的三个硬指标
海口贸易环境下的工具刃具采购,往往面对的是高温高湿的海洋性气候,这对刃具的防锈与耐磨性能提出了额外要求。选型时建议优先关注以下参数:
- 材质与涂层:M35含钴高速钢适合不锈钢、合金钢加工;TiAlN涂层可耐800℃高温,适合干式切削。
- 几何角度:钻头的顶角118°适用于通用钢材,135°更适合硬质材料,减少崩刃风险。
- 柄部标准:直柄与锥柄的选用需匹配机床夹头,错误匹配会导致跳动量超标,加工精度下降。
这些细节在五金交电的批发环节常被简化,但实际施工中,一个角度偏差就可能让钻孔效率下降20%以上。
从贸易数据看刃具消耗规律
根据海口本地五金贸易的出货数据,麻花钻与开孔器的消耗速度在装修旺季(每年3-5月、9-11月)会上升约35%。这提示采购方应提前备货,避免因缺货而临时使用低质替代品。同时,工具刃具的复磨服务正在成为五金交电渠道的增值点——一把合格的M35钻头可复磨8-12次,单次成本仅为新品的15%左右。
施工效率提升的实操方法
提升效率并非单纯追求高端刃具,而是建立匹配的作业规范。以下是经过验证的几条方法:
- 按被加工材料分组管理刃具:不锈钢专用、铝材专用、木材专用分开存放,避免交叉使用导致刃口早期磨损。
- 控制切削参数:以φ8mm含钴钻头钻削304不锈钢为例,线速度建议控制在8-12m/min,进给量0.08-0.12mm/r,配合切削液可延长寿命40%。
- 建立刃具更换记录:记录每把刃具的加工孔数与失效模式,反向优化采购品牌与型号。
海口贸易的区位特点决定了工具刃具的供应链响应速度。本地五金贸易商若能提供材质证明与切削参数建议,其价值远高于单纯的价格竞争。对于施工方而言,将刃具选型纳入工序交底环节,比事后更换更节省综合成本。未来,随着硬质合金刃具价格下探,海口五金交电市场的高效加工方案将加速普及。