海口五金贸易中工具刃具的选型要点与作业效率提升方案
日期:2026-10-12
标签:五金贸易,五金交电,工具刃具,海口贸易
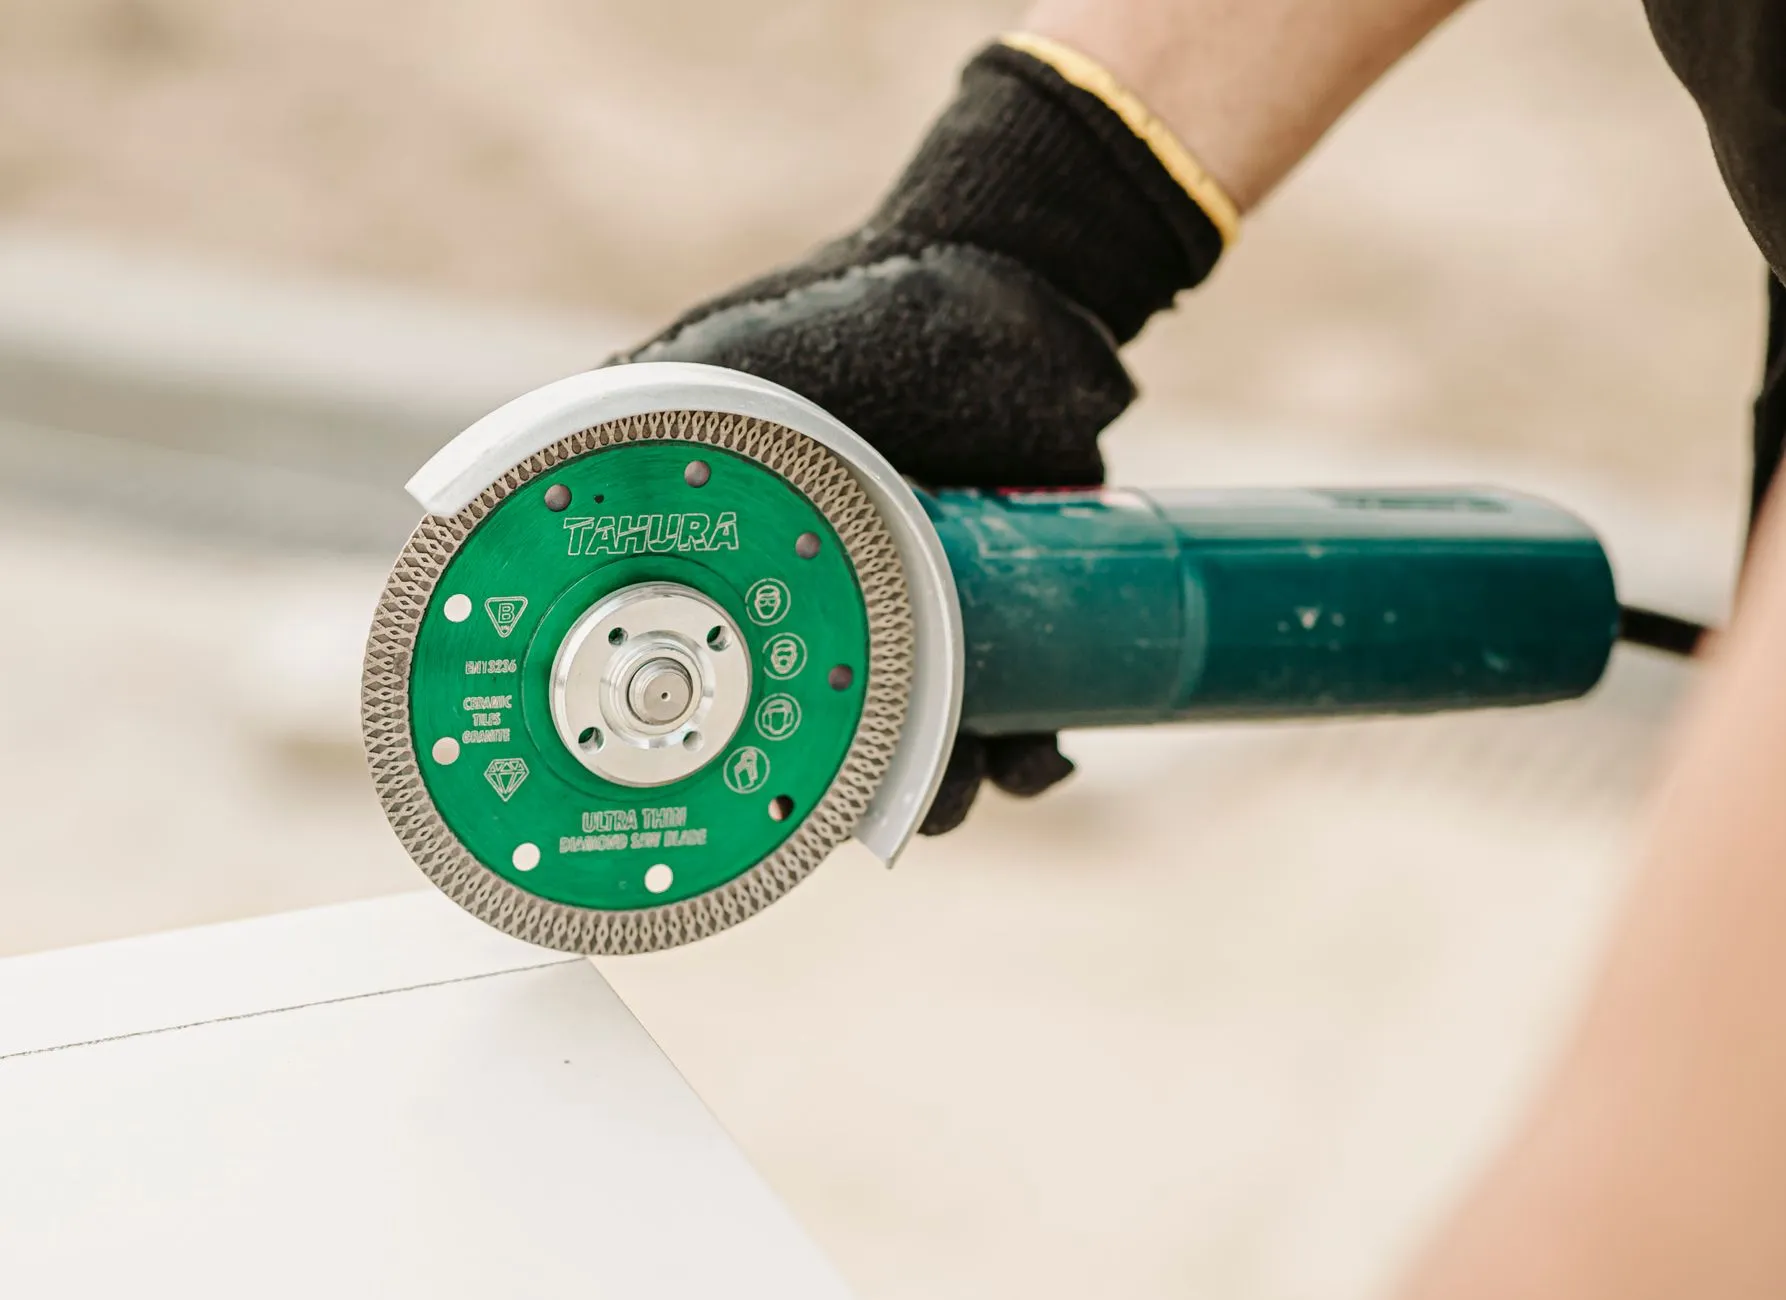
在海口五金贸易的日常流通中,工具刃具是周转频率高、客户询价密集的品类之一。无论是机械加工车间的铣刀钻头,还是建筑工地的切割片、开孔器,选型是否匹配工况,直接决定了加工精度、刀具寿命和一线作业效率。对于从事海口贸易的五金供应商和采购方而言,理解刃具选型的底层逻辑,比单纯比价更有价值。
一、工具刃具选型的三个核心技术维度
刃具选型并非只看规格型号,以下三个维度往往被忽视:
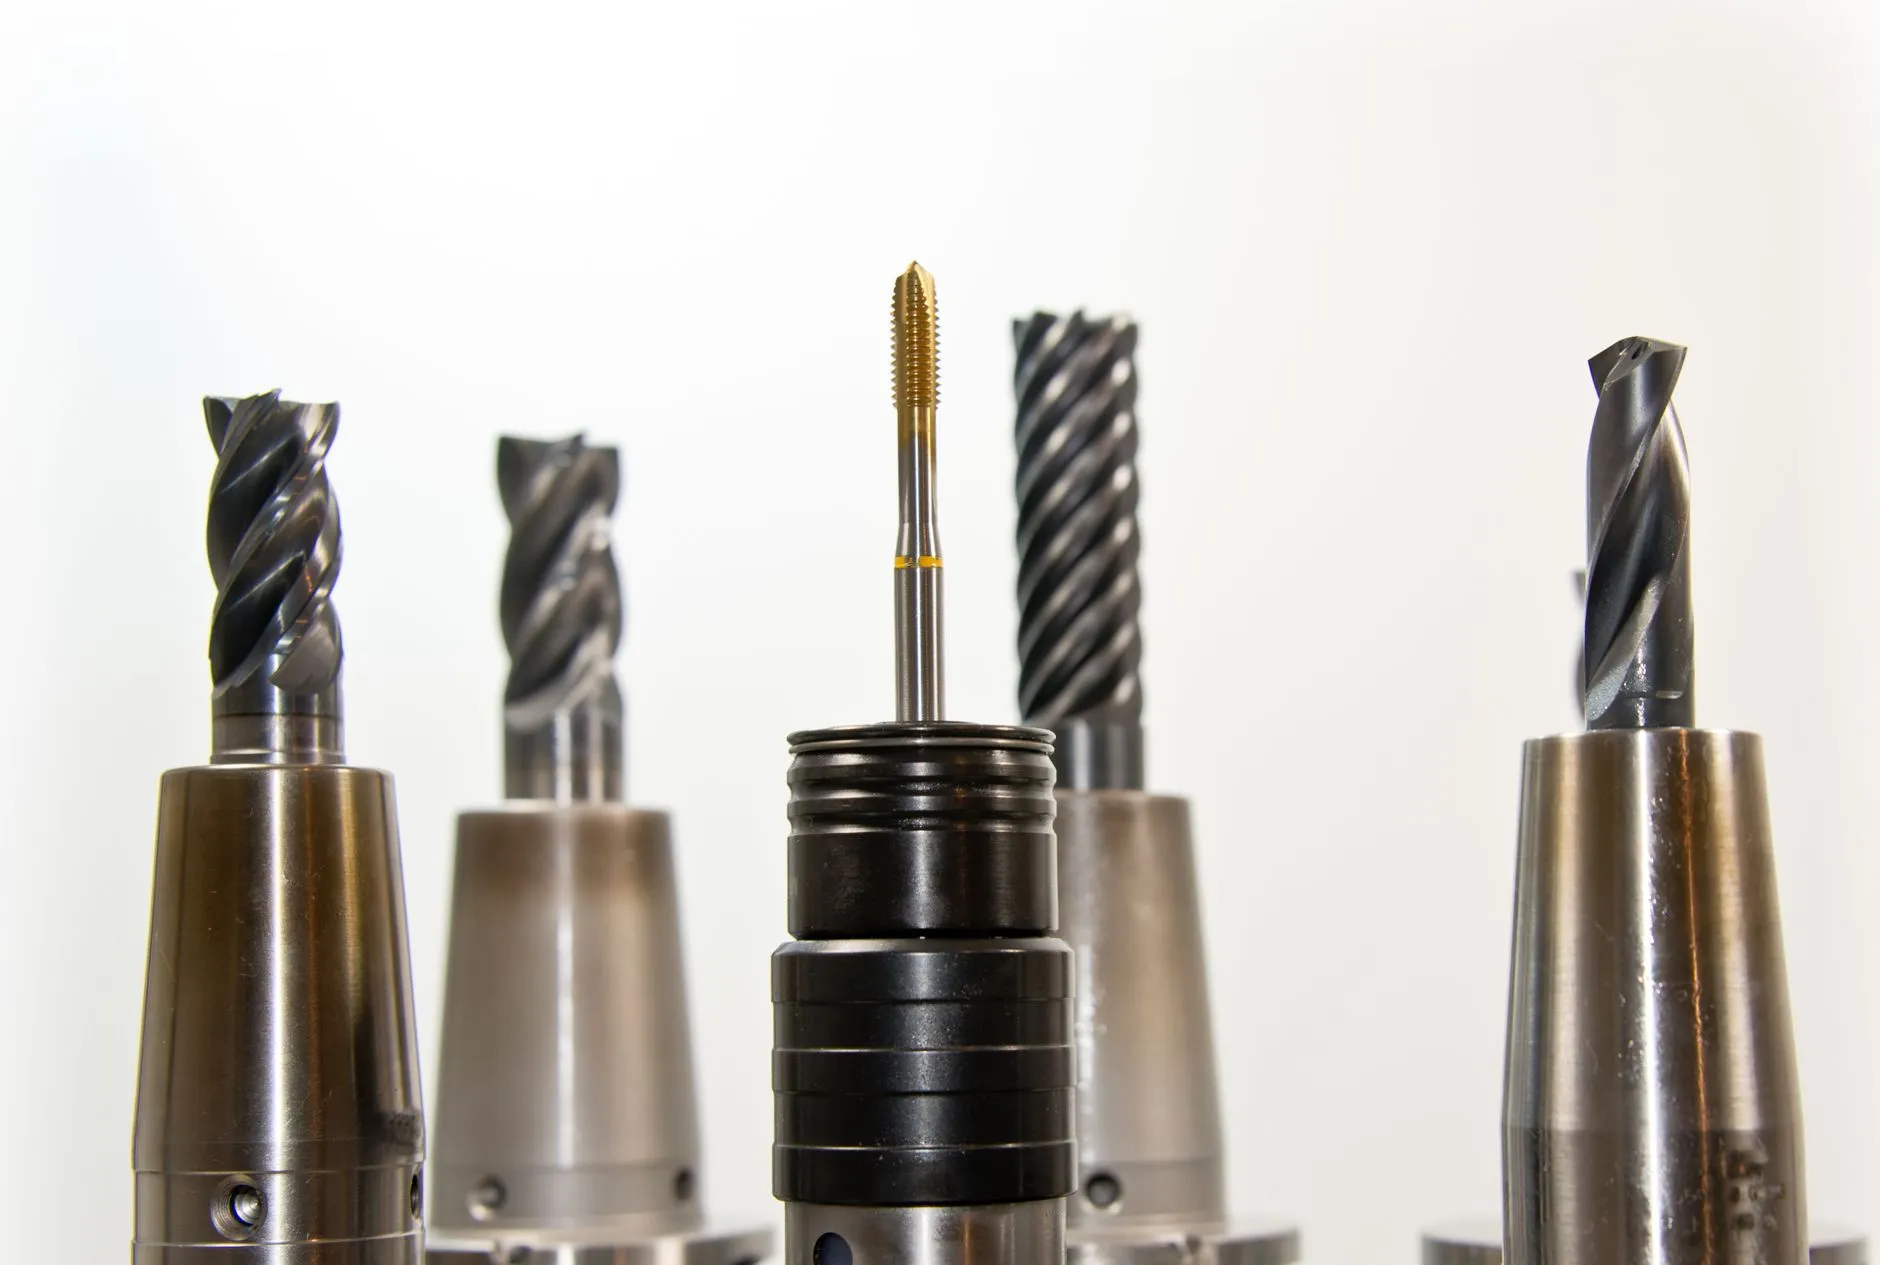
- 被加工材料与刃具材质的匹配:加工铝合金应优先选用大前角、抛光槽的高速钢或硬质合金刃具,避免粘刀;而不锈钢加工则需选用含钴高速钢(M35/M42)或细晶粒硬质合金,并降低切削速度,否则刃口易产生积屑瘤。
- 切削参数与涂层的关系:TiN、TiAlN、AlCrN等涂层各有适用温度区间。TiAlN适合干式高速切削,AlCrN在高温合金加工中表现更优。海口不少五金交电门店在推荐时忽略涂层适配,导致客户反映“刀具不耐用”。
- 柄部接口与机床的兼容性:从直柄、锥柄到液压刀柄、热缩刀柄,接口精度直接影响跳动量。跳动超过0.02mm,硬质合金钻头寿命可能下降30%以上。
二、提升作业效率的刃具管理方案
选对刃具只是第一步,用对、管好才能持续提效。海口甘铵五金有限责任公司在服务本地客户的过程中,总结出一套可落地的方案:
- 建立刃具寿命台账:按加工材料、机床、班次记录每把刃具的实际加工件数或切削时长,找出异常损耗点。
- 推行集中修磨与涂层服务:硬质合金立铣刀、钻头修磨后重新涂层,成本约为新购的30%~40%,而寿命可恢复至80%以上。
- 按工况分档备库:将工具刃具分为“通用消耗档”和“高精专用档”,前者保证现货周转,后者按订单精准采购,减少资金占用。
以海口某钣金加工厂为例,将普通含钴钻头替换为内冷硬质合金钻头并优化参数后,Φ10mm孔加工的单孔时间从22秒降至9秒,刀具寿命从120孔提升至400孔以上。
三、常见问题与注意事项
常见问题一:为什么同一批刃具在不同机床上表现差异大?多数情况是主轴跳动、刀柄精度或冷却方式不同所致,应先检测机床状态,再归因于刃具质量。
常见问题二:海口潮湿环境对刃具存储有何影响?高速钢刃具易生锈,建议存放于带干燥剂的密闭柜中,硬质合金刃具虽不锈蚀,但焊接刀头可能因湿度导致焊缝疲劳。
注意事项:采购时务必核对刃具的公差等级(如h6、h7)和刃口处理方式(钝化、抛光、倒棱),这些细节在海口五金贸易的报价单上常被省略,却直接影响使用效果。
从五金贸易的供应链角度看,工具刃具的选型能力正在成为海口贸易商的核心竞争力之一。客户不再满足于“有货就行”,而是希望供应商能根据加工场景给出参数建议、修磨方案和库存优化策略。海口甘铵五金有限责任公司持续整理本地机械加工、钢结构、装修施工等场景的刃具应用数据,为海口及周边客户提供更具针对性的五金交电与工具刃具选型支持。