海口五金贸易中工具刃具的选择要点与质量鉴别方法
在海口五金贸易领域,工具刃具的质量直接决定了加工效率与工件精度。作为专业从事五金交电与工具刃具供应的企业,海口甘铵五金有限责任公司深知,一把劣质钻头或车刀可能导致批量工件报废,甚至引发设备故障。本文结合多年行业经验,从材质甄别、热处理工艺到几何参数检验,系统梳理工具刃具的选择要点与质量鉴别方法。
一、关键参数与专业检验步骤
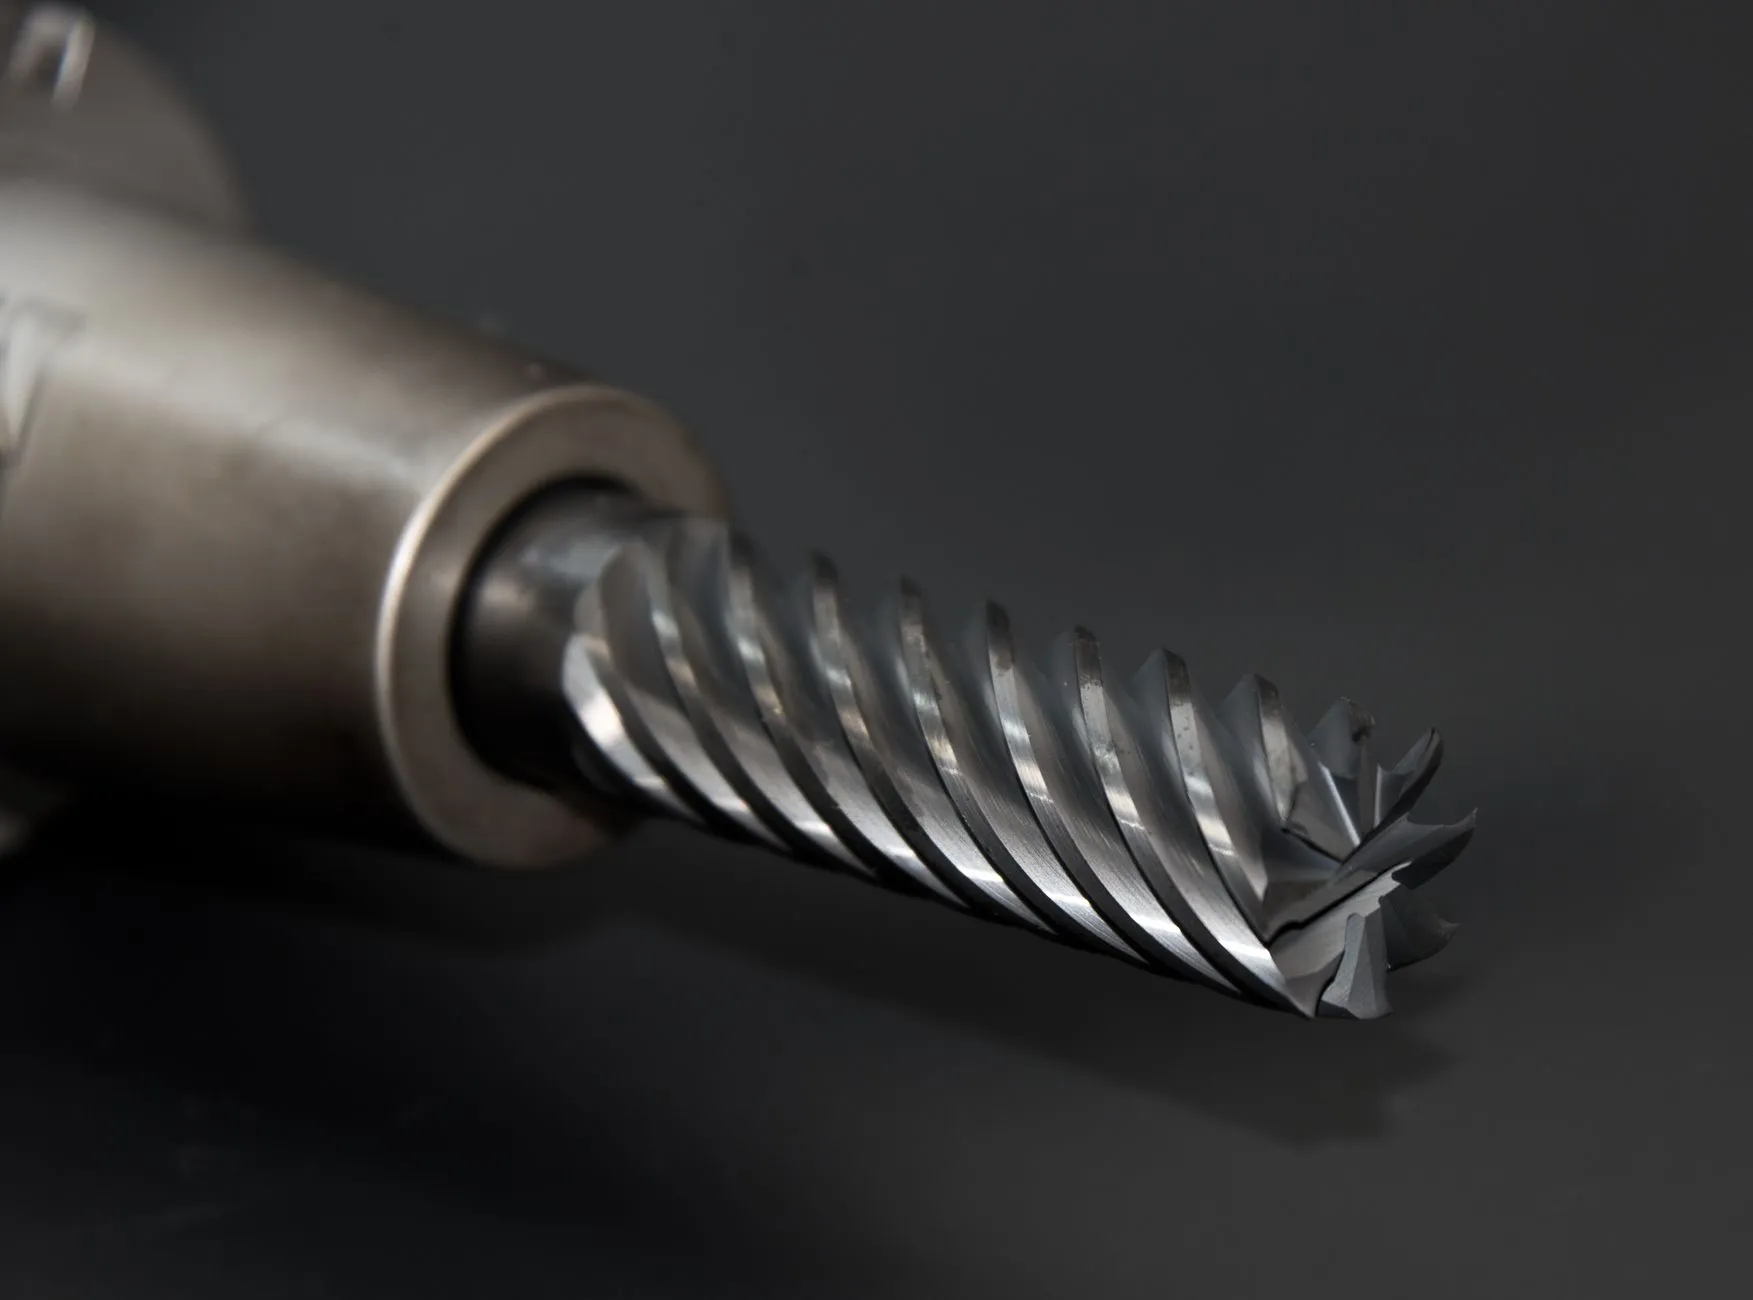
挑选工具刃具时,首先应关注其材质牌号。例如,高速钢(HSS)钻头常见材质为M2(W6Mo5Cr4V2),其含钴量若低于5%,红硬性会显著下降。硬质合金刀具则需确认碳化钨晶粒度,细晶粒(0.5-1.0μm)适合精加工,粗晶粒(2-5μm)则更耐冲击。在五金贸易中,我们常通过洛氏硬度计检测刃具HRC值:合格的HSS车刀硬度应在62-65HRC之间,而硬质合金刀片可达88-91HRA。其次,观察刃口微观状态——用20倍放大镜查看,若发现毛刺或微崩刃,说明研磨工艺不达标。
对于螺纹刀具(如丝锥),需测量其牙型半角误差。使用螺纹千分尺或万能工具显微镜,合格丝锥的牙型半角偏差应控制在±20′以内。此外,表面粗糙度也是关键指标:精加工铰刀表面Ra值应≤0.4μm,若手感有明显划痕,则寿命会缩短30%以上。在海口贸易的实际操作中,我们还会用“试切法”验证:以推荐切削速度的80%进行铝件试切,观察切屑颜色与形态。若切屑呈银白色且连续,说明刀具材质与涂层匹配良好;若出现蓝紫色切屑,则表明刃部散热不足。
二、常见误区与质量陷阱
许多采购者盲目追求低价,却忽略了热处理工艺的稳定性。例如,某些低价钻头虽然标称“高速钢”,但实际淬火温度不足,导致硬度分布不均。检验时可用磁粉探伤或酸蚀法:将钻头浸泡于4%硝酸酒精溶液30秒,优质钢材会呈现均匀的灰色,而劣质材料则出现明显斑块。此外,涂层工艺也至关重要——物理气相沉积(PVD)的TiAlN涂层厚度应在2-4μm之间,过薄则耐磨性差,过厚则易剥落。
- 注意一:避免购买刃部有“过烧”现象的产品(表现为局部发黑或熔化痕迹),这会导致刀具脆性断裂。
- 注意二:核对包装标识中的执行标准:国标GB/T 6132-2021对麻花钻的直径公差有明确规定,外径偏差不得大于0.02mm。
- 注意三:对于非标刃具,要求供应商提供出厂检测报告,包括金相组织照片和切削性能曲线。
三、常见问题解答
Q1:如何判断硬质合金铣刀是否适合加工不锈钢?
A:需确认刀片材质是否为ISO K10-K20牌号,且刃口应有负倒棱(宽度0.05-0.15mm),否则易产生积屑瘤。
Q2:五金贸易中,进口与国产工具刃具的核心差距在哪?
A:差距主要在于热处理均匀性与涂层附着力。例如,国产M2高速钢的碳化物偏析度常比进口产品高1-2级,导致刃口微观缺口更多。但通过严格筛选,国内优质供应商(如株洲钻石、上工)的产品已能满足85%的加工场景。
Q3:螺纹铣刀与丝锥,哪种更适合批量加工?
A:螺纹铣刀对机床要求高,但寿命长且排屑好;丝锥效率更高,但易在盲孔底部断裂。建议:当螺距小于1.5mm且深度≥3倍直径时,优先选用挤压丝锥(需预制底孔直径精度H7)。
海口甘铵五金有限责任公司深耕海口贸易多年,始终坚持以技术指标筛选工具刃具。无论是批量采购还是急件调拨,我们都会提供完整的材质报告与试切数据。建议客户在验收时,重点关注刃具的刃口完整性、表面涂层均匀度以及包装防锈措施——这些小细节往往决定了加工成本与停机时间。选择专业五金交电供应商,就是为生产效率买一份保险。