海口五金贸易企业工具刃具选型指南与质量控制要点
海口作为面向东南亚的贸易桥头堡,五金交电产品的流转量逐年攀升。然而在工具刃具的流通环节,不少采购方仍停留在“看外观、比价格”的初级阶段,导致加工效率低下甚至引发安全事故。今天我们从海口贸易的实际场景出发,聊聊工具刃具选型中那些容易被忽视的技术细节。
刃具材质与涂层:决定寿命的第一道门槛
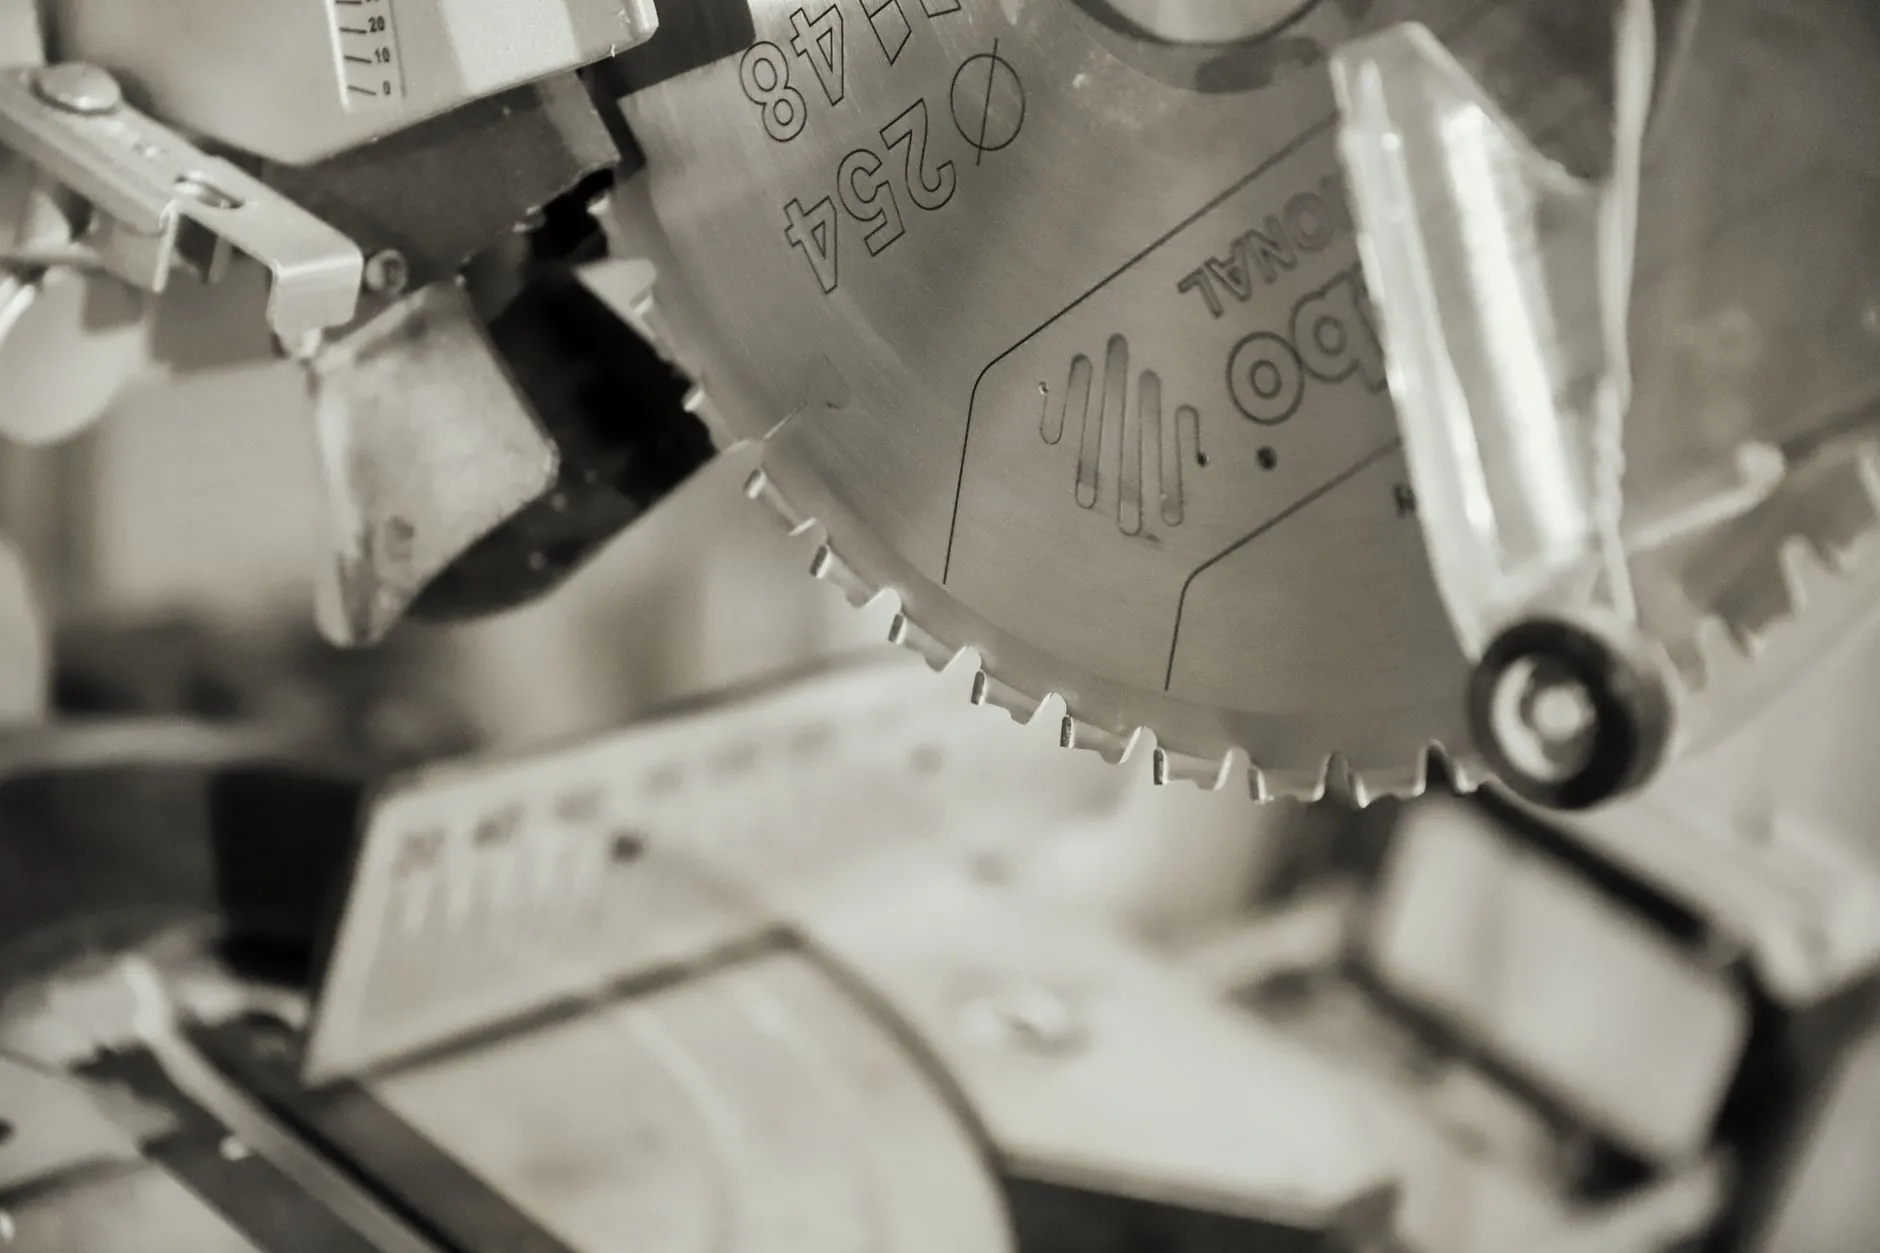
在五金贸易的日常订单里,高速钢(HSS)与硬质合金(Carbide)是两大主流。HSS韧性好、成本低,适合低速断续切削;而硬质合金硬度可达HRA 90以上,在高速连续切削中优势明显。但很多海口本地用户忽略了涂层的作用——TiN涂层能提升表面硬度至2500HV左右,TiAlN涂层则更耐高温,适合干切削。选型时必须问清“加工材料是什么、机床转速多少”,否则再好的刃具也会提前崩刃。
以钻头为例,加工普通Q235钢与加工304不锈钢,对刃具的几何角度和涂层要求截然不同。前者可用标准麻花钻,后者则需选用含钴高速钢或整体硬质合金钻头,并配合分屑槽设计。若在海口贸易选品时只看直径和长度,往往会在实际使用中付出数倍的返工成本。
实操方法:三步锁定合适刃具
第一步,明确切削参数——线速度(m/min)和每齿进给量(mm/z)是核心,硬质合金铣刀在加工钢件时线速度通常取80-150m/min,而HSS铣刀仅取20-40m/min。第二步,检查刃口处理——钝化过的刃口抗崩性更好,用放大镜观察刃口是否有微小锯齿。第三步,测试排屑性能——好的刃具在切削时能形成均匀的螺旋卷屑,若产生粉状碎屑则说明几何角度不合理。
从海口贸易仓库的实际抽样数据看,同一批号的国产硬质合金刀片,其硬度波动范围在±0.5HRA以内属于合格品;而部分低价产品波动可达±2HRA,直接导致加工尺寸不稳定。建议采购方要求供应商提供每批次的材质检测报告,而非仅依赖产品说明书上的标称值。
质量控制核心:从入库到出库的闭环管理
五金交电领域的工具刃具,质量风险往往藏在仓储环节。海口属于高湿高温气候,刃具表面若未做防锈处理,48小时内就可能出现锈斑。我们建议入库时用防锈油浸泡后密封保存,并每两周抽检一次。出库前用光学轮廓仪抽测刃口半径,若钝化值超过出厂规格的30%,应降级或退货处理。
数据对比更能说明问题:某机械加工厂曾因使用受潮氧化的丝锥,导致攻丝扭矩增大40%,丝锥断裂率从0.5%飙升至3.2%。而另一家严格执行“干燥存储+定期涂层检测”的企业,刃具平均寿命延长了约25%。
趋势与建议
近年来,海口贸易的终端客户对整体硬质合金刀具的询价增长明显,但真正能提供技术选型服务的五金贸易商仍属少数。与其在价格战中内卷,不如把重心放在“按需配刀+工艺参数推荐”的增值服务上。例如,根据加工中心的BT40或BT50锥柄规格,提前配置好对应拉钉和弹簧夹头,能大幅减少客户停机等待时间。
工具刃具不是标准件,而是半定制化产品。作为海口五金贸易企业,只有深度理解切削原理,才能帮客户避免“买得便宜用得贵”的陷阱。希望这份指南能成为您采购决策时的实用参照,让每一分钱都花在刀刃上——这句话在这里,是字面意思。